折流板除沫器运行压降的影响因素与控制优化方案
相关文章 2026-09-25
折流板除沫器是化工、环保尾气处理领域常用的气液分离设备,运行压降直接决定了整套系统的能耗与分离效率:压降过高会增加风机负荷,抬高运行成本,甚至会导致系统风量不足,影响生产稳定性,明确其核心影响因素并做好控制优化,是工业设备运维中的关键问题。
结构参数类影响因素
折流板间距与折弯角度
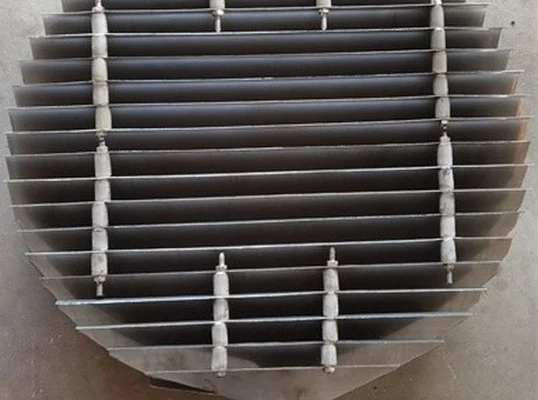
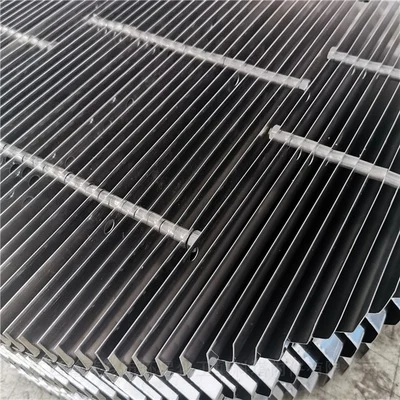
折流板本身的结构参数是影响压降的基础因素:板间距越小,气流通道越窄,流速越快,气流转向阻力越大,压降也就越高;而折弯角度越小,气流冲击转向的损失越大,压降也会随之上升。目前行业常用的折弯角度多为90-120度,板间距根据进气含液量控制在20-50mm之间。
操作条件类影响因素
实际运行中,进气气速是影响压降最明显的变量,气速超过设计值后,压降会呈指数级上升,原本附着在板上的液膜无法及时排出,也会进一步增厚堵塞通道,推高压降。进气含液量超出设计范围,同样会导致液膜积累,抬高压降。
污垢堆积的影响
这是最容易被忽略的长期影响因素:折流板除沫器长期运行后,进气中的杂质、盐类结晶、黏性液滴会逐步附着在板片表面,不仅缩小了气流通道的横截面积,还会增大表面粗糙度,提高气流阻力,很多运行3年以上的设备,压降会比初始值升高30%-50%。
压降控制优化方案
- 选型阶段根据系统最大气量预留10%-15%的压降余量,不要为了追求过高分离精度盲目缩小板间距
- 运行过程中稳定控制气速,进气波动大的系统可加装流量稳压装置,避免长期超负荷运行
- 建立定期维护制度,含杂质、结晶的工况加装在线吹扫冲洗装置,定期清理板面积垢
- 老旧设备压降过高时,可在不改变壳体的前提下,更换部分大间距板片,兼顾分离效率与低压降要求
常见问题
折流板除沫器正常运行压降范围是多少?
常规工况下设计压降多在100-500Pa之间,具体数值根据工况和选型有差异,只要实际压降不超过设计值的1.2倍,都属于正常运行范围。
压降突然升高一般是什么原因?
最常见的原因是板片结垢堵塞或者积液无法排出,其次是系统气量突然升高超出设计负荷,少数情况是板片受冲击变形错位,堵塞了气流通道。
降低压降会影响除沫效果吗?
合理的优化调整不会影响除沫效率,只有过度降低板数量、放大板间距,超出设计合理范围才会降低分离精度,多数情况下优化压降还能提升系统整体运行稳定性。