折流板除沫器结构参数对除沫效率的影响及优化方法
相关文章 2026-09-22
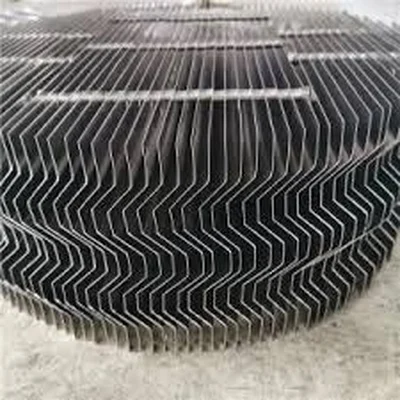
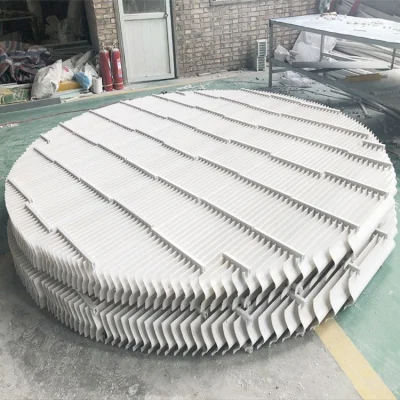
在化工精馏、废气洗涤、能源发电的烟气处理场景中,折流板除沫器是应用最广泛的低成本气液分离设备,它通过改变气流方向让液沫因惯性碰撞附着在折流板上,从而实现分离,其除沫效率受自身结构参数直接影响,合理调整参数可在不增加运行成本的前提下大幅提升分离效果。
板间距对除沫效率的影响
板间距是相邻折流板之间的空隙宽度,是影响除沫效率最核心的参数。板间距过小会大幅提升气流阻力,还容易导致已经附着在板面上的液滴被高速气流二次夹带,反而降低除沫效率;板间距过大会降低气流流速,液沫惯性不足,无法有效碰撞到板面上,100μm以下小粒径液沫的漏过率会明显升高。常规含液量10%以内的气流,板间距控制在20-50mm区间效果最优。
折流角对除沫效率的影响
折流角指折流板弯折后的夹角,工业常用角度为90°、120°、150°三种。90°折流角的气流转向幅度大,惯性碰撞效果好,但运行阻力大,只适合大粒径液沫的粗分离;150°折流角阻力小,但转向幅度不足,对小液沫的捕集率偏低;多数常规分离场景,选择120°折流角可以平衡除沫效率和运行阻力。
折流次数对除沫效率的影响
折流次数对应折流板的弯折总数量,次数越多,气流转向次数越多,除沫效率越高,但运行阻力也会线性上升。普通常压分离工况,折流次数控制在3-5次即可满足90%以上的除沫要求,超过5次后除沫效率提升不足2%,但阻力会升高40%以上,性价比极低。
实用参数优化方法
针对不同应用场景,可按照以下规则调整参数优化除沫效果:
- 排放要求高的低含液气流:保持折流次数4次、折流角120°,将板间距缩小至25mm,可提升小液沫捕集率约15%,阻力增加控制在可接受范围
- 高含液大流量气流:板间距放大至40mm,折流角调整为135°,折流次数保持3次,可避免液沫二次夹带,稳定除沫效率在92%以上
- 旧设备改造:仅调整板间距即可,不需要整体更换设备,多数情况可提升除沫效率8%-12%
常见问题
折流板除沫器效率低一定是参数不对吗?
不一定,除了结构参数,气流流速也会显著影响效率,折流板除沫器的最佳运行流速范围为2-5m/s,流速过高或过低都会导致效率下降,排查问题时要先确认运行流速再调整结构参数。
优化参数后的折流板除沫器能替代丝网除沫器吗?
针对100μm以上的液沫,优化参数后的折流板除沫器效率和丝网除沫器接近,但折流板不容易堵塞,更适合含杂质的高含液工况,维护成本比丝网除沫器低30%以上。
分离小粒径液沫该怎么调整参数?
可以在总阻力不超标的前提下,适当增加1-2次折流、缩小板间距,在折流板末端加装导流钩,可将50-100μm液沫的捕集率从70%提升至90%以上。