折流板除沫器运行带液故障的成因与解决措施
相关文章 2026-09-23
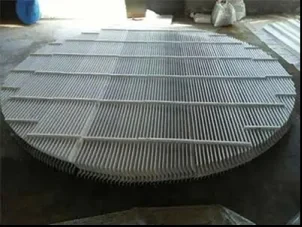
在化工、环保领域的气液分离工序中,折流板除沫器是应用广泛的分离设备,它依靠气流折流产生的惯性碰撞拦截雾滴,实现气液分离。运行中最常见的问题就是出口带液,不仅会降低分离效率,还可能污染后续工序催化剂、腐蚀管道设备,需要及时排查成因并解决。
带液故障的核心成因分类
设计安装类成因
折流板间距设计过小会导致气流流速过快,雾滴来不及沉降就被气流带走;安装时板片倾斜角度不对、泄液通道被遮挡,积液无法正常排出,积累后就会被气流带出;选型匹配错误,实际处理风量远大于设计值,超出折流板除沫器的负荷上限,也会引发带液。
运行维护类成因
长期运行后折流板表面积灰结垢,会改变流场、增大阻力,导致雾滴分离效率下降;进气带液量突然升高,超出设备瞬时处理能力;泄液管堵塞,积液积在设备下部被气流卷起,这些都是运行中常见的带液诱因。
不同成因解决措施对比
| 故障成因 | 解决措施 | 适用场景 | 效果特点 |
|---|---|---|---|
| 选型/设计负荷不足 | 更换大间距折流板、扩能改造或加装前置分液装置 | 长期超设计负荷运行 | 根治,见效慢 |
| 结垢堵塞泄液通道 | 停车清理折流板与泄液管积垢杂物 | 长期未维护的在用设备 | 见效快,效果稳定 |
| 安装角度错误 | 重新调整折流板倾斜角度,保证泄液坡度 | 新投用即出现带液的设备 | 根治,见效中等 |
| 临时进气带液量过高 | 降低装置负荷,加装临时前置分液罐 | 原料波动等临时工况 | 快速缓解,临时有效 |
容易忽略的隐性成因
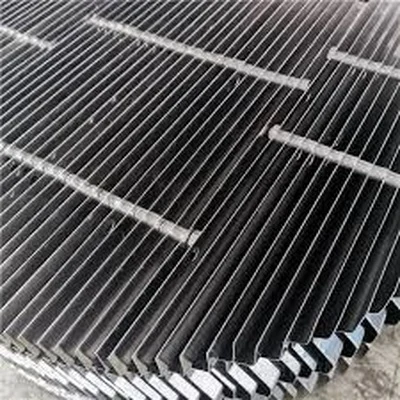
不少运维人员会忽略进气偏流问题:进气口气流分布不均,部分折流板区域流速远高于设计值,局部带液后会导致整体出口带液;另外折流板长期受气流冲击发生板片变形,改变了设计折流角度,也会缓慢降低分离效率,这类问题往往需要很久才能排查到。
日常预防要点
日常运维中要定期监测折流板除沫器的进出口压差,压差升高超过设计值10%就要警惕结垢堵塞;每月检查泄液管通畅性,避免杂物堆积堵塞;根据进气带液量及时调整装置负荷,不要长期超设计负荷运行;北方冬季还要做好泄液管防冻,避免凝液堵塞无法排液。
常见问题
折流板除沫器带液后可以不停车处理吗?
如果是轻微结垢或临时负荷过高,在工艺允许的情况下,可以通过降低负荷、在线吹扫临时缓解;如果是板片变形、设计不足等结构性问题,必须停车处理才能根治。
日常怎么提前发现带液隐患?
除了监测进出口压差,还可以定期检测出口气体含液量,压差异常升高往往是堵塞的提前信号,发现异常及时处理就能避免严重带液故障。
折流板除沫器合适的倾斜角度是多少?
常规气液分离场景下,折流板倾斜角度在30°-45°之间,既可以保证足够的惯性分离效果,又能让积液顺利沿板片流下,避免积液滞留被气流带出。