折流板除沫器制造质量控制要点与出厂验收规范
相关文章 2026-09-27
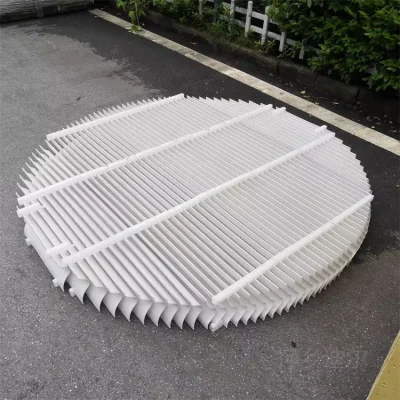
折流板除沫器是化工、环保领域气液分离工序中常用的分离装置,其制造质量直接影响分离效率、设备使用寿命与生产安全,掌握制造质量控制要点与出厂验收规范,是保障折流板除沫器投用后稳定运行的核心前提。
原材料质量控制要点
生产前首先要核对原材料质量证明文件,不锈钢板材需抽检做光谱分析,确认铬、镍含量符合牌号要求,避免供应商用低牌号不锈钢替代,导致设备投用后短期内发生腐蚀泄漏。板材厚度偏差需控制在国家标准允许范围内,薄型折流板厚度偏差过大会导致运行中受气流冲击变形,改变原有气液流道结构。
下料与成型加工控制
折流板折弯角度误差需控制在±1°以内,相邻折流板的间距偏差不得超过2mm,间距偏差过大会导致局部气流流速不均,大幅降低除沫分离效率。切割下料后必须彻底去除边缘毛刺,毛刺残留不仅会划伤安装密封垫造成泄漏,还会增加气流阻力,甚至诱发起点腐蚀。
组装焊接质量控制
焊接变形控制
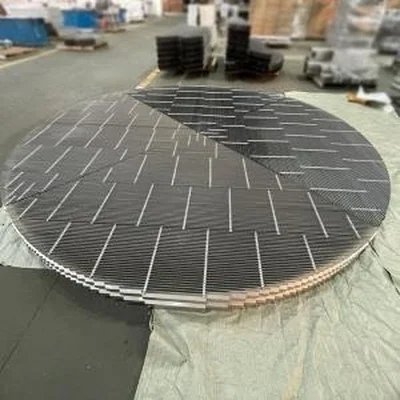
组装时需采用专用定位工装固定,采用分段对称焊接减少热变形,整体组装完成后整体对角线偏差需控制在3mm以内,避免安装时无法匹配罐体法兰接口。焊缝需按比例做渗透探伤抽检,确认无气孔、裂纹等缺陷,不锈钢焊缝焊接完成后必须做钝化处理,防止焊缝区域提前腐蚀。
出厂尺寸与外观验收规范
出厂验收第一步核对整体外形尺寸、安装孔位间距与设计图纸,偏差符合要求后再检查外观:折流板板面无明显凹凸变形,焊缝平整无残留焊渣,防腐涂层均匀无漏涂、流挂缺陷。
出厂性能抽检要求
批量生产的折流板除沫器需按10%比例抽检性能,在标准试验风洞中测试,额定流速下除沫效率需不低于设计值的98%,压降测试值不得超过设计要求的10%,压降超标说明流道加工不合格,会增加整个系统的运行能耗。
常见问题
折流板除沫器验收需要核对哪些文件?
必须核对四份核心文件:原材料质量证明书、材质抽检报告、焊接探伤记录、加工尺寸检验记录,所有文件需与当前生产批次对应,避免出现原材料错用的问题。
常规工况允许的加工偏差范围是多少?
常规低压工况下,整体外形尺寸偏差不超过±5mm,板间距偏差不超过±2mm,折弯角度偏差不超过±1°即可满足使用要求,高压或腐蚀性工况需要提高精度要求。
不锈钢折流板除沫器必须做钝化处理吗?
必须做,焊接过程会破坏不锈钢表面原有耐腐蚀氧化膜,钝化处理可以重新生成完整氧化膜,大幅延长焊缝的使用寿命,避免提前发生腐蚀泄漏。