湿法研磨生产中研磨珠补加策略对研磨效率与产品粒径稳定性的影响
相关文章 2026-09-30
湿法研磨是化工粉体、非金属矿加工领域常用的生产工艺,研磨珠作为核心研磨介质,补加策略直接决定整条生产线的研磨效率,以及最终产品的粒径稳定性,不少中小生产厂因为补加时机不对、补加量不合理,频繁出现产品粒径波动大、研磨能耗异常升高、不合格品增多的问题。
研磨珠补加的核心影响逻辑
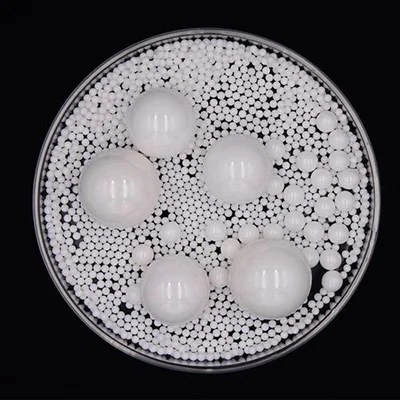
研磨运行过程中,研磨珠不断相互碰撞摩擦会持续磨损,体积逐渐缩小,甚至碎裂成细小颗粒。随着有效研磨介质的粒径分布和总填充量改变,研磨腔内的动能分布也会发生变化:磨损过度后,大尺寸研磨珠占比不足,对大颗粒物料的冲击力不够,研磨效率就会下降;碎珠过多还会堵塞出料筛网,进一步降低生产效率。
常见的错误补加策略
生产中最常见的错误有三种:一是等到出料粒径明显超标才补加,此时已经连续产出多批次不合格产品,造成不必要的浪费;二是一次性补加量过大,导致研磨机负载升高,不仅能耗增加,还会加剧新研磨珠的磨损速度,缩短使用寿命;三是长期固定补加量,不根据实际磨损情况、产品规格变化调整补加频率,很难维持长期稳定的研磨效果。
适配不同生产场景的补加策略
纳米级精细粉体研磨
这类产品对粒径分布宽度要求高,通常使用小直径研磨珠,磨损速度更快,建议采用少量多次的补加方式,每班补加一次,补加量控制在初始填充量的2%-5%,每次补加前根据出料粒径检测结果微调补加量,维持粒径稳定。
粗磨工序粉体生产
粗磨工序对粒径波动的容忍度更高,大直径研磨珠磨损速度慢,可以每周补加一次,补加量控制在初始填充量的8%-12%,每次补加前先筛除已经磨碎的碎珠和过小旧珠,避免多余碎珠影响研磨效率。
补加后稳定性调整要点
新研磨珠和旧珠的粒径存在一定差异,补加完成后不要立刻恢复满负荷生产,建议适当调低进料流速10%-15%,运行15-30分钟让新旧珠充分混合后,再恢复正常生产参数,避免短时间的粒径波动。每月可以整体筛换一次研磨介质,重新调整总填充量,维持长期生产稳定。
常见问题
研磨珠可以混合不同直径补加吗?
如果长期生产同一规格产品,不建议随意混合不同直径的研磨珠补加,会改变研磨腔内的动能分布,导致最终产品粒径分布变宽,不符合要求。如果需要调整产品粒径,可以按照比例逐步替换,提前做小试验证效果。
减少补加量可以降低生产成本吗?
不合理减少研磨珠补加量,虽然降低了介质采购成本,但会导致研磨效率下降、单位产品能耗升高,还会增加不合格品率,长期来看反而会提升整体生产成本,得不偿失。
怎么提前判断需要补加研磨珠?
除了定期检测出料粒径,还可以观察研磨机的运行电流:如果运行电流持续稳定下降,说明研磨珠磨损导致总填充量降低,研磨动能不足,这时就需要及时安排补加。