工业超细研磨生产中研磨珠损耗控制与加工效率优化方案
相关文章 2026-09-22
在工业超细研磨生产中,研磨珠是决定研磨效果与生产成本的核心耗材,不合理的使用不仅会带来高额的耗材损耗,还会直接拉低加工效率,增加下游产品的杂质风险。很多生产企业在实际运行中,往往只关注最终研磨细度,忽略了研磨珠的损耗控制,反而导致长期生产成本居高不下。接下来从不同维度对比现有方案,梳理可落地的优化方向。
不同材质研磨珠损耗对比
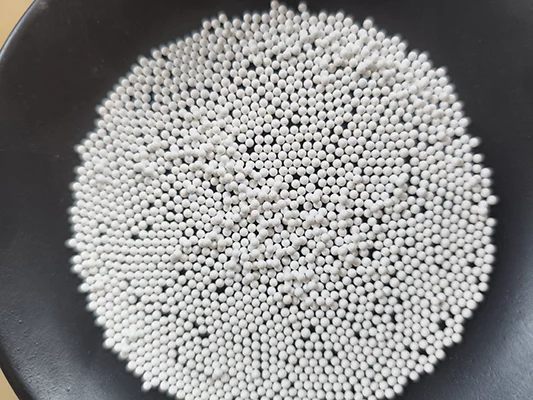
目前工业常用的研磨珠按材质分为四类,不同材质的损耗率和适用场景差异明显:
- 氧化锆珠:硬度高耐磨性好,正常损耗率约0.1%-0.3%/吨产品,适合高转速超细研磨,单次投入成本高但长期损耗低
- 玻璃珠:价格低但硬度差,损耗率可达2%-5%/吨产品,仅适合低强度粗研磨
- 氧化铝珠:损耗率约0.5%-1%/吨产品,成本中等,适合中性物料研磨
- 硅酸锆珠:损耗率约0.3%-0.8%/吨产品,性价比优于玻璃珠,多用于涂料行业中端研磨
常见研磨珠损耗原因对比
导致研磨珠异常损耗的原因可分为设备、工艺两类,不同原因的影响程度和控制难度对比如下:
| 损耗原因类型 | 占异常损耗比例 | 控制难度 |
|---|---|---|
| 设备转子/衬板磨损 | 40%-50% | 中等,定期检测即可预防 |
| 研磨珠级配不合理 | 20%-30% | 低,调整级配即可快速改善 |
| 进料粒径过大 | 15%-20% | 低,前置筛分即可解决 |
| 转速/线速度过高 | 10%-15% | 中等,匹配参数即可优化 |
损耗控制方案对比
定期补珠方案
按固定加工量定期补充对应规格新研磨珠,操作简单,适合中小批量多品种生产,缺点是长期运行容易出现珠子粒径分布不均,导致研磨效率缓慢下降。
全珠置换方案
每运行固定周期全部更换新珠,能稳定保持研磨效率,损耗控制更精准,缺点是单次成本投入高,旧珠处理成本也较高。
加工效率优化核心方案
在控制研磨珠损耗的前提下,优化效率可从两个可执行方向入手:一是根据进料粒径调整研磨珠级配,大粒径珠子破碎粗颗粒,小珠子完成细化,混合级配比单一粒径的研磨效率高15%-20%;二是控制研磨腔体填充率,卧式砂磨机填充率建议控制在60%-75%,过高会增加珠子碰撞磨损,过低则冲击力不足,都会降低效率。
常见问题
研磨珠损耗多少属于正常范围?
正常生产情况下,优质氧化锆珠的年损耗率不超过10%,按加工量计算的正常损耗在0.5%/吨成品以内,超过该范围就属于异常损耗,需要排查设备和工艺问题。
旧研磨珠可以回收再用吗?
磨损后粒径偏小、没有开裂的旧研磨珠,可以筛选后搭配新珠用于粗磨工序,能降低约30%的耗材成本;如果已经出现大量开裂、粉化,不建议继续使用,避免污染产品。
控制研磨珠损耗会降低加工效率吗?
合理的损耗控制是通过优化工艺参数匹配实现的,不会降低加工效率,反而会因为研磨珠粒径分布稳定,提升研磨一致性,长期可稳定提升加工效率10%左右。