大吨位连续湿法研磨生产线中研磨珠选型对长期运行成本的影响分析
相关文章 2026-09-28
大吨位连续湿法研磨生产线广泛应用于锂电材料、建筑陶瓷、高端涂料等粉体加工领域,研磨珠作为研磨过程的核心工作介质,选型直接决定整条生产线的长期运行成本,选型不当不仅会拉高耗材开支,还可能损伤设备、降低产品合格率,推高综合生产成本。
不同材质研磨珠的磨损消耗成本差异
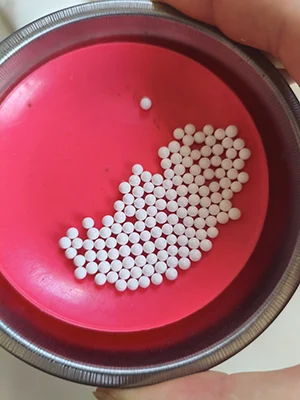
目前主流研磨珠分为氧化锆珠、氧化铝珠、玻璃珠等品类,采购单价相差3-10倍,磨损率差异更明显。大吨位生产线多为24小时连续运行,玻璃珠虽然初始采购成本低,但年磨损率是高纯度氧化锆珠的5-8倍,每月都需要补充大量新珠,长期计算下来,年耗材成本反而比使用氧化锆珠高出20%-40%。以锂电正极材料研磨场景为例,低纯度氧化锆珠的年耗材成本比高纯度氧化锆珠高出约30%。
研磨珠尺寸选型对生产能耗的影响
很多生产线管理者容易忽略尺寸选型对能耗的影响,相同产能要求下,选择尺寸过大的研磨珠,研磨效率不足,需要延长物料停留时间,直接拉高单位产能的电费消耗;选择尺寸过小的研磨珠,会提升研磨腔的整体负载,导致电机长期高负荷运行,同样会增加能耗。国内某建筑陶瓷企业的大吨位湿法研磨生产线,原本使用2.0mm研磨珠,调整为适配细度要求的1.2mm研磨珠后,单位产能能耗下降了12%,每年可节省电费近10万元。
选型不当对设备寿命的隐性成本影响
硬度、圆度不达标的研磨珠,容易在运行过程中破碎,碎珠会卡死出料分隔网,还会刮伤搅拌轴和研磨腔内衬。更换内衬、主轴等核心配件的成本,往往是研磨珠本身年耗材成本的2-3倍。例如使用低硬度玻璃珠的生产线,原本可使用5年的聚氨酯内衬,2年就会因刮伤报废,单次更换成本超过10万元,这部分隐性成本往往容易被忽略。
研磨珠选型优化实用建议
按生产需求匹配参数
产品要求细度越细,选择粒径越小的研磨珠;粗研磨环节可选择成本更低的氧化铝珠,精细研磨环节优先选择圆度好、硬度均匀的高纯度氧化锆珠。
控制填充率稳定成本
每月定期取样检测研磨珠磨损量,按实际损耗补充,不要过量补充也不要长期不换,将填充率稳定在工艺要求区间,避免能耗升高。
常见问题
研磨珠是不是越贵越好?
并不是,需要匹配生产需求,粗研磨场景使用高纯度氧化锆珠会造成成本浪费,选择适配硬度的氧化铝珠即可,长期综合成本更低。
大吨位生产线可以混用不同材质研磨珠吗?
不建议混用,不同材质研磨珠的硬度、密度不同,混用会加速不均匀磨损,升高整体磨损率,还会导致研磨细度不稳定,增加次品率,推高隐形成本。
降低研磨相关长期成本的核心是什么?
核心是不要只看研磨珠的采购单价,要计算全年度的总拥有成本,包含耗材补充、能耗、设备损耗、次品损失等,优先选择总拥有成本更低的方案,而非采购价最低的选项。