光伏级硅微粉超细研磨中研磨珠的性能要求与选型要点
相关文章 2026-09-29
光伏级硅微粉对纯度、粒径分布要求极高,是制备光伏晶硅片的重要辅助原料,在超细研磨工序中,研磨珠的性能直接决定了硅微粉的成品品质与生产效率,不少加工厂商常因选错研磨珠,出现成品杂质超标、研磨效率低下、生产成本升高等问题。
光伏级硅微粉研磨对研磨珠的核心性能要求
光伏级硅微粉要求成品纯度达到99.99%以上,粒径D50要控制在1-10μm范围内,对研磨珠的核心要求集中在三点:一是低磨损率,减少研磨过程中珠体磨损带来的杂质污染,保障成品纯度;二是合适的高密度,保证足够的冲击研磨能量,提升超细研磨的效率;三是稳定的圆度和硬度,避免珠体破碎混入成品,同时延长自身使用寿命。
不同材质研磨珠的适配场景
目前工业生产中常用的研磨珠按材质区分,适配不同的研磨阶段:
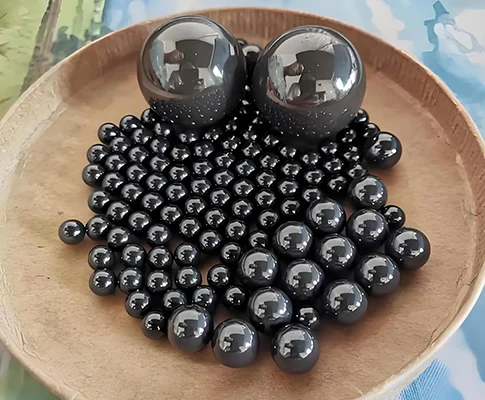
- 高纯度氧化锆珠:纯度高、磨损率极低,适合最终阶段的超细精磨,完全满足光伏级硅微粉的低杂质要求,缺点是采购成本偏高
- 氧化铝珠:成本偏低,硬度足够,适合粗磨阶段的预研磨,可降低前期加工成本
- 硅酸锆珠:密度适中,多用于中段研磨,因存在放射性杂质风险,不适合光伏级产品的精磨环节
研磨珠选型的关键要点
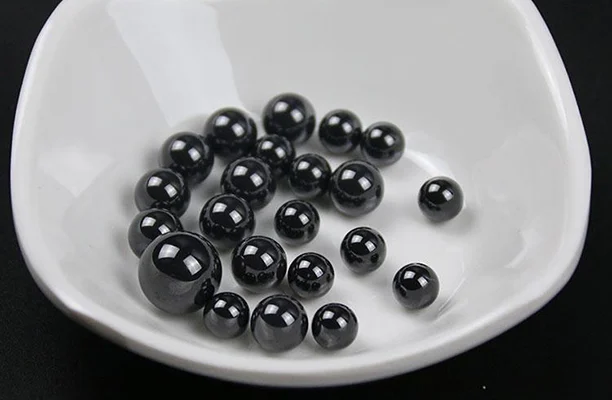
实际选型除了材质,还要注意两个容易忽略的细节:第一是粒径匹配,研磨目标粒径越小的硅微粉,需要搭配粒径越小的研磨珠,粗磨一般用1.5-2mm的珠,光伏级硅微粉精磨通常选用0.3-0.8mm的研磨珠,珠径过大会导致粒径分布不均,过小则会降低研磨效率。第二是填充率,立式砂磨机填充率控制在60%-70%,卧式砂磨机控制在70%-85%即可,填充率过高会加快磨耗,过低则产能不足。
研磨珠选型常见误区
不少中小厂商为了降低初始成本,选用低纯度材质或回收研磨珠,实际反而推高了综合成本:低纯度研磨珠磨损速度快,每生产1吨硅微粉的珠体消耗成本反而更高,还会导致成品杂质超标、报废率上升,得不偿失。另外也不需要盲目追求过高硬度,莫氏硬度8.0-8.5的研磨珠就可以满足需求,硬度过高反而会加速砂磨机磨筒的磨损,增加设备维护成本。
常见问题
光伏级硅微粉精磨必须用氧化锆研磨珠吗?
目前主流生产工艺中,精磨环节大多选用高纯度氧化锆研磨珠,其低杂质析出的特性更符合光伏级产品的高纯度要求,如果是对纯度要求较低的工业级硅微粉,可选用其他性价比更高的材质替代。
怎么判断研磨珠需要更换了?
当发现研磨效率明显下降、成品粒径达不到要求,或者筛分后发现碎珠、磨损细珠占比超过10%时,就需要补充新珠或者全部更换研磨珠。
研磨珠越贵性能越好吗?
不是,不同工序对应不同性能需求,粗磨环节不需要用高价的高纯度氧化锆珠,合理匹配材质到对应工序,才能在保障品质的同时控制成本。