卧式砂磨机不同线速度下研磨珠的选型匹配要求
相关文章 2026-09-26
在卧式砂磨机的生产加工中,研磨珠是决定研磨效率、产品粒径分布和加工成本的核心介质,不同线速度下,砂磨机对研磨珠的粒径、密度、硬度要求差异很大,选错不仅会降低产能,还会加快设备磨损、提升综合成本。下文整理不同线速度区间的选型匹配要求,方便生产过程中快速选择。
低线速度区间(线速度<8m/s)研磨珠选型要求
低线速度一般对应粗磨加工,用于处理初始粒径较大的原料,比如陶瓷原料、粗颜料预磨。这个区间推荐选择直径0.8-2.0mm的研磨珠,密度选择3.5-6.0g/cm³即可,普通氧化锆珠甚至硅酸锆珠都能满足需求。容易忽略的问题是:不要选用过小的研磨珠,低线速度动能不足,无法带动小粒径研磨珠均匀运动,容易出现珠子堆积,反而降低研磨效率。
中线速度区间(8m/s≤线速度≤12m/s)研磨珠选型要求
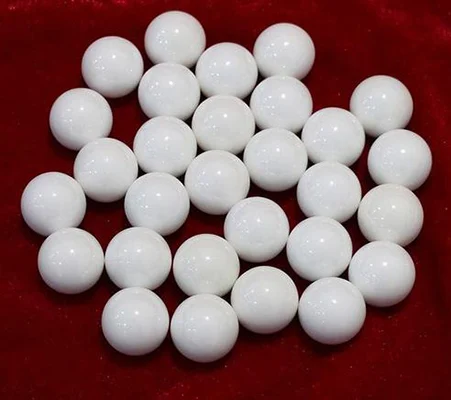
中线速度是多数卧式砂磨机常用的工作区间,对应中磨工序,目标是将原料研磨至1-10μm的粒径要求。这个区间推荐选择直径0.3-0.8mm的研磨珠,优先选择密度6.0-6.5g/cm³的钇稳定氧化锆珠。该线速度足够带动中小粒径研磨珠运动,更多的珠子接触点可以更快细化原料粒径。需要注意不要选择大粒径高密度研磨珠,否则会过度磨损砂磨机筒体和分散盘,增加无用能耗。
高线速度区间(线速度>12m/s)研磨珠选型要求
高线速度主要用于纳米级细磨工序,常见于锂电池正极浆料、纳米涂料、高端喷墨墨水的生产。这个区间需要选择直径0.05-0.3mm的超细研磨珠,必须选用硬度HV1200以上、密度6.5g/cm³左右的高纯度氧化锆珠。高线速度下珠子碰撞剧烈,低硬度珠子容易碎裂污染产品,圆度差的珠子磨损速度会提升3倍以上,采购时需要注意珠子的圆度指标。
常见问题
不同线速度下可以混用不同规格研磨珠吗?
不建议混用,不同规格研磨珠的线速度适配性不同,混用会导致部分珠子无法有效运动,形成研磨盲区,还会加快小粒径珠子的破碎,正常生产中同一批次只用同一种规格的研磨珠即可。
线速度不变,研磨珠需要定期更换吗?
需要定期检测更换,研磨珠在使用过程中会不断磨损变小,当整体磨损量超过原粒径的10%后,即使线速度不变,研磨效率也会明显下降,需要及时筛分补充或更换符合要求的新研磨珠。
普通陶瓷研磨珠适合所有线速度吗?
低纯度普通陶瓷珠硬度低、磨损快,只适合低线速度粗磨工序,高线速度细磨必须使用高纯度钇稳定氧化锆珠,才能避免珠子碎裂污染产品,延长使用寿命。