高压精馏工况下槽盘式分布器的结构设计与强度验算要点
相关文章 2026-09-29
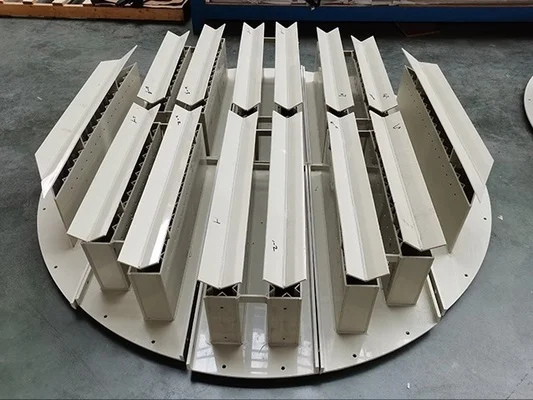
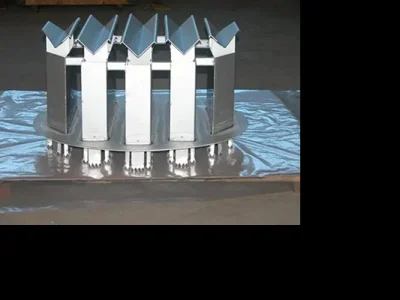
在石油化工、精细化工的高压精馏生产过程中,气液两相分布的均匀性直接决定精馏塔的分离效率与产品纯度,槽盘式分布器作为精馏塔内核心的气液分布部件,兼具结构紧凑、压降小、抗堵塞能力强的优势,非常适合高压工况大处理量的生产需求,但其结构设计与强度验算有特殊要求,不能直接套用常压工况的设计标准。
高压工况结构设计核心要点
槽体结构优化
高压精馏工况下系统压力多在1.6MPa以上,槽盘式分布器需要采用整体焊接槽体,避免拼接铆接结构,同时槽壁厚度比常压工况增厚2-3mm,在槽体两侧增设加强筋,降低压力波动带来的结构变形风险。
升气管开孔设计
高压下气体密度显著增大,升气管开孔率需要控制在15%-25%之间,比常压工况降低5%-10%,同时升气管采用齿形侧开孔,避免液相夹带进入升气管,影响气液分布效果。
布液孔设计要点
槽盘式分布器的布液孔采用下倾式设计,开孔角度控制在15°-30°,避免高压下液体直喷冲击塔壁;开孔直径根据物料粘度调整,高粘度物料开孔直径不小于8mm防止堵塞,布孔均匀度误差控制在±2%以内,保证全塔液相分布均匀。
强度验算核心指标
高压工况下需要重点验算两项强度指标:一是静压力强度,验算时将操作压力乘以1.5倍安全系数,最大拉应力不得超过材料许用应力的80%;二是波动疲劳强度,考虑精馏过程压力周期性波动的损伤,连续生产装置按10^6次循环验算,保证使用寿命不低于10年。
易忽略的连接部位验算
很多设计会忽略安装连接部位的强度验算,槽盘式分布器通过支耳固定在塔体支撑圈上,高压下分布器承受的轴向力大幅提升,支耳焊接强度需要单独验算,焊接部位拉应力控制在材料许用应力的70%以内,必须采用双面焊,避免未焊透留下安全隐患。
常见问题
高压精馏能用常压设计的槽盘式分布器吗?
不可以,高压下操作压力、气液密度都远高于常压,常压设计的分布器结构强度不足,易变形损坏,且开孔参数不符合高压特性,会导致气液分布不均,降低精馏分离效率。
强度验算需要预留腐蚀余量吗?
需要,处理腐蚀性物料的精馏装置,强度验算时需要额外预留1-3mm的腐蚀余量,保证分布器全生命周期内结构强度符合要求。
槽盘式分布器适合高压小处理量工况吗?
槽盘式分布器结构紧凑、抗堵性好,只要调整开孔大小和槽体间距,就可以适配高压小处理量工况,整体适应性优于其他类型分布器。