高流速烟气工况下折流板除雾器二次夹带的防控设计方案
相关文章 2026-09-29
在燃煤电厂脱硫塔、工业窑炉烟气净化等高流速烟气工况中,折流板除雾器是拦截雾滴的核心设备,一旦发生二次夹带,会导致烟气带水、后续管道和设备腐蚀、排放颗粒物超标等问题,因此针对性的防控设计是保障除雾效果稳定达标的关键。
不同防控方案的效果对比
针对折流板除雾器二次夹带,目前主流的防控方向分为三类:叶片结构优化、入口流场匀化、冲洗系统调整,不同方案的成本和适用场景差异较大,需要根据实际流速选择。
叶片结构优化设计
带钩型叶片与平直叶片对比
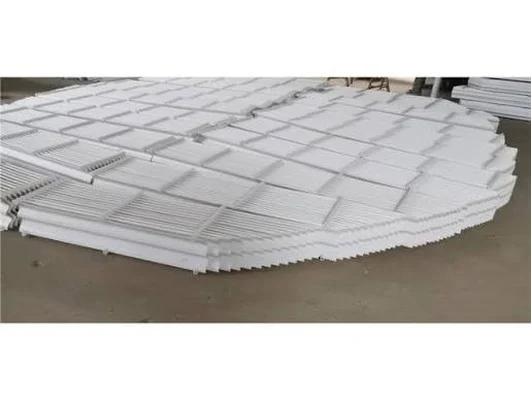
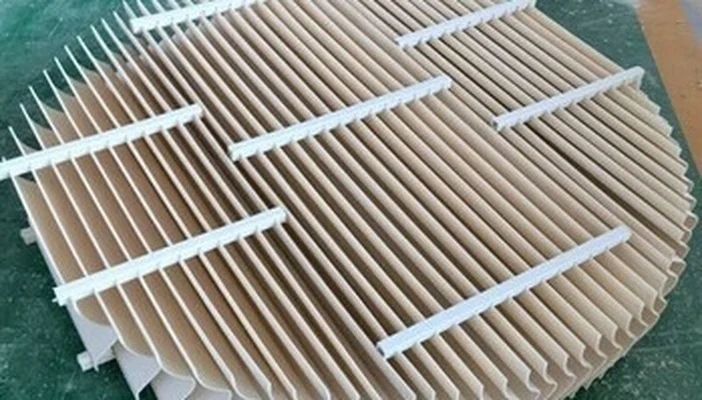
叶片结构是影响二次夹带的核心因素,高流速下平直叶片无法有效留住收集到的雾滴,雾滴容易被气流重新带出形成夹带。实际工况测试显示,带钩型折流板叶片在10m/s以上高流速下,对10μm以上雾滴的收集效率比平直叶片高15%以上,钩状结构可以拦截已经收集的液滴,避免液滴被气流冲飞,是成本最低的基础防控方案。
流场匀化设计方案
高流速烟气工况下,入口流场不均是局部二次夹带超标的主要诱因,很多项目忽略整流设计,导致局部流速比设计值高30%以上,直接带出板片上的积液。在折流板除雾器入口加装整流格栅,可以将断面流速偏差控制在10%以内,避免局部流速过高,大幅降低整体二次夹带量。
冲洗系统优化设计
容易被忽略的一点是:冲洗压力和频率设计不当反而会加重二次夹带。冲洗压力过高会直接将板片上的液滴吹散成小雾滴进入烟气,冲洗太频繁会导致板片始终保持大量积液,容易被气流带走。高流速工况下建议将冲洗压力控制在0.2~0.3MPa,冲洗间隔设置为1~4小时,每次冲洗1~3分钟,根据实际结垢情况调整即可。
实际工况适用方案选择
如果烟气设计流速低于8m/s,仅采用带钩型叶片优化就能满足要求,不需要额外增加成本;流速在8~12m/s的常规高流速工况,建议搭配叶片优化加入口整流格栅;流速超过12m/s的超高工况,需要同时优化叶片、整流、冲洗三部分,才能将二次夹带量控制在达标范围内。
常见问题
高流速下折流板除雾器一定需要加装整流装置吗?
如果入口流场本身流速偏差小于15%、烟气雾滴浓度低于10g/m³,可以不用加装整流装置,仅通过叶片优化就能有效防控二次夹带。
折流板除雾器二次夹带可以完全避免吗?
受设备尺寸和建设成本限制,无法做到100%完全避免,但通过合理设计可以将夹带量控制在远低于国家排放标准的范围内,完全满足工业生产和环保要求。
冲洗频率越高越能减少二次夹带吗?
这种认识是错误的,冲洗频率过高会增加板片表面积液量,反而更容易被烟气带走形成二次夹带,只要保持板片不结垢,低频次冲洗更有利于防控夹带。