超大直径填料塔槽盘式分布器的现场组焊与精度调整方法
相关文章 2026-09-28
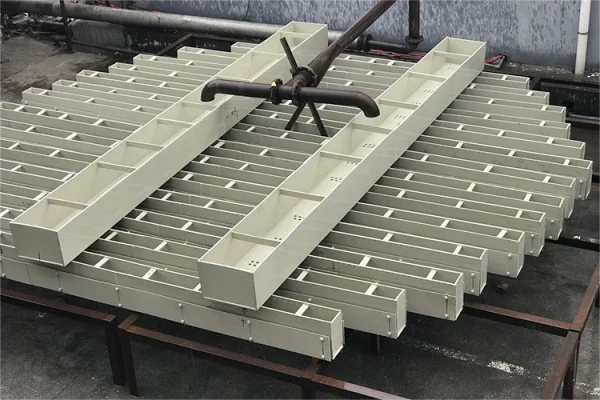
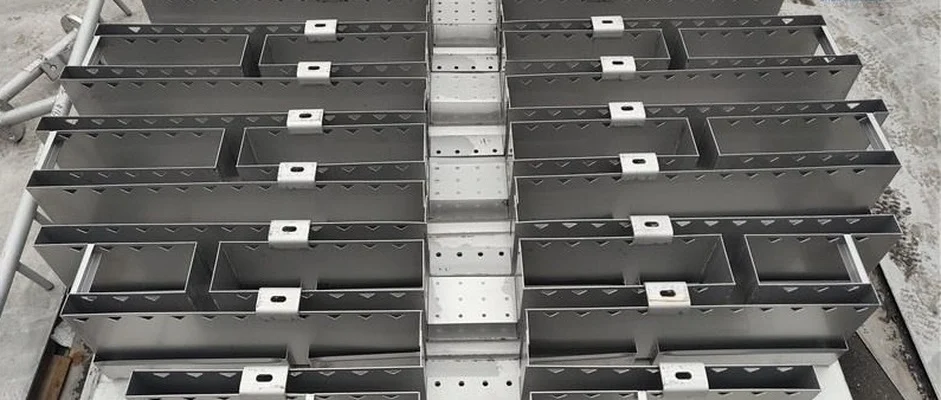
超大直径填料塔广泛应用于石油化工、煤化工的分离提纯工艺中,槽盘式分布器作为影响填料塔传质效率的核心内件,其安装精度直接决定塔器的分离效果。不同于小直径分布器可整体出厂,超大直径槽盘式分布器受运输尺寸限制,必须在项目现场完成组焊与精度调整,不少安装团队因为方法不当,出现分布不均匀、水平度超差等问题,影响塔器正常运行。
两种现场组焊方案对比
目前行业内超大直径槽盘式分布器的现场组焊主要分为两类,两类方案的适用场景和优缺点差异明显:
| 组焊方案 | 核心优势 | 存在缺陷 | 适用场景 |
|---|---|---|---|
| 散件全现场拼焊 | 不受运输尺寸限制,单件重量小,吊装门槛低 | 现场焊接量大,变形控制难度高,精度难保证 | 直径超过8米、现场吊装能力不足的项目 |
| 分块预组焊现场拼接 | 大部分焊接在工厂完成,变形量小,现场调整工作量少 | 对运输和吊装能力有要求,对接精度要求高 | 直径4-8米、具备基本吊装条件的化工项目 |
组焊过程的变形控制要点
槽盘式分布器对槽体平整度要求极高,焊接变形是最容易忽略的问题。组焊时建议先做定位点固,从中心向四周对称施焊,避免单侧连续焊接导致整体翘曲。对厚度小于6mm的槽板,要控制单层焊接电流,每焊完一道对接缝就及时测量平整度,预留1-2mm的调整余量。
精度调整的核心指标与操作方法
槽盘式分布器的精度调整核心是两个核心指标:整体水平度和槽体间距偏差。
整体水平度调整
调整前先复测塔体支撑圈的水平度,误差超过2mm/m要先通过垫片修正支撑圈,再调整分布器。采用分段拉钢线配合水平仪测量,对超差部位通过顶压、微调垫片的方式修正,最终整体水平度要控制在不大于1mm/m,总偏差不超过5mm。
槽体间距调整
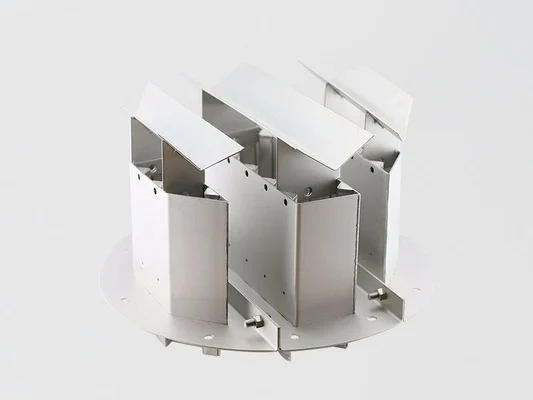
槽体间距偏差直接影响液体分布均匀性,调整时先固定两端母槽,再拉基准线依次定位分槽,每安装一个分槽就测量一次间距,偏差控制在±2mm以内,避免出现累计误差。
容易忽略的安装注意事项
组焊完成后要及时清理槽内的焊渣、飞溅,避免使用过程中堵塞分布孔,这是很多项目投产后出现分布不均的常见原因。另外,焊接完成后不能直接做精度验收,要等焊接应力释放24小时后再复测,避免应力回弹导致验收合格后再次超差。
常见问题
槽盘式分布器都需要现场组焊吗?
不是,只有直径超过3.5米的超大直径填料塔所用的槽盘式分布器,受公路运输尺寸限制才需要现场组焊,小直径分布器都可以整体出厂、整体安装。
精度超差会造成什么影响?
精度超差会导致槽内液位不平,液体分布不均匀,最终填料塔的传质效率下降10%-30%,分离精度达不到设计要求,严重时甚至需要停车整改。
现场组焊可以完全避免变形吗?
完全避免变形很难,只要通过对称施焊、预留调整余量、焊后应力释放再调整的方法,就能把变形控制在允许范围内,不影响分布器的使用性能。