四氟除雾器焊接工艺对整体密封耐腐蚀性能的影响
相关文章 2026-09-28
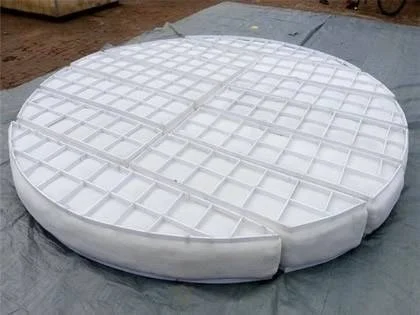
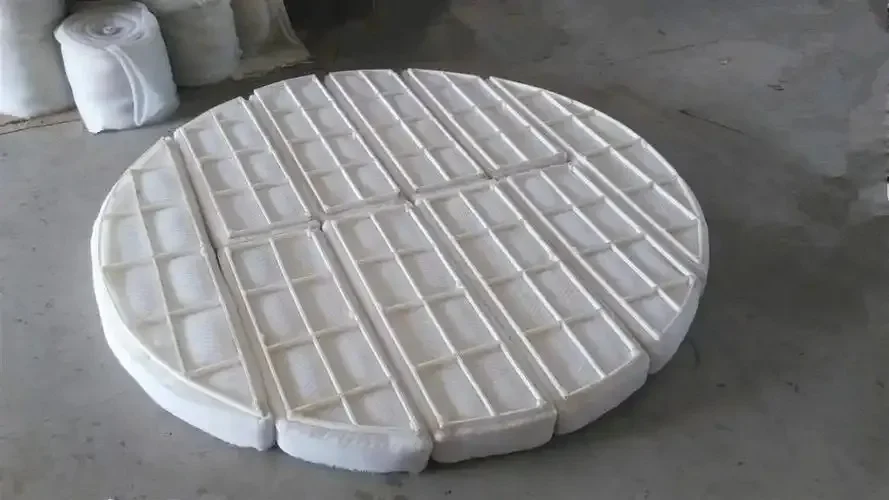
四氟除雾器是湿法脱硫、工业废气处理领域常用的气液分离设备,其密封与耐腐蚀性能直接决定设备使用寿命和运行安全性,而焊接工艺正是影响这两项核心性能的关键因素。不同焊接工艺会改变四氟材料拼接部位结合的致密性,一旦出现焊接缺陷,很容易在腐蚀性烟气环境中发生渗漏、腐蚀穿孔,导致设备提前报废。
热熔焊接工艺的性能表现
热熔焊接是将四氟板材拼接部位加热到熔融状态后加压粘合,焊接部位致密性极高,几乎无孔隙。这种工艺成型的焊缝,耐强酸、强氧化性腐蚀的性能与四氟基材本身差异极小,密封性能可达到零渗漏标准,但仅适合厚度均匀的规整板材拼接,异形部位焊接难度较大。
热风焊接工艺的性能差异
热风焊接依靠热风加热四氟材料和焊条完成粘合,操作灵活,适合现场修补和异形结构焊接,但焊缝容易残留微小气孔。长期接触含氯离子、酸性雾滴的废气后,腐蚀性介质会从气孔渗入基体,逐渐出现焊缝腐蚀渗漏,整体密封耐腐蚀性能比热熔焊接低15%-20%,多应用于中小规模低端四氟除雾器加工。
挤压焊接工艺的性能特点
挤压焊接多用于厚壁四氟复合板材的拼接,焊接过程中挤出多余熔融材料形成均匀焊缝,焊缝强度和致密性介于热熔焊接和热风焊接之间。对于大尺寸四氟除雾器的拼接,密封性能稳定,耐腐蚀性能可满足多数10年以上使用寿命要求,加工成本比热熔焊接低10%左右。
三种焊接工艺性能对比
| 焊接工艺 | 密封性能 | 耐腐蚀性能 | 适用场景 |
|---|---|---|---|
| 热熔焊接 | 优 | 与基材一致 | 高腐蚀工况、规整板材 |
| 挤压焊接 | 良 | 接近基材 | 大尺寸设备、常规腐蚀工况 |
| 热风焊接 | 中 | 低于基材 | 现场维修、低腐蚀工况 |
焊接工艺选型实用建议
燃煤电厂脱硫塔等高腐蚀、高湿度工况的四氟除雾器,优先选择热熔焊接工艺,虽然加工成本高,但可避免3年内出现焊缝渗漏问题;低浓度有机废气处理的普通工况,可选择挤压焊接平衡成本与性能;现场修补仅用热风焊接即可,修补后必须做打压试漏,避免残留气孔缺陷。
常见问题
四氟除雾器焊缝腐蚀还能维修吗?
小面积局部气孔腐蚀可以用热风焊接修补,修补后重新做密封性检测即可继续使用;如果是大面积焊缝开裂腐蚀,建议直接更换整段拼接板材,避免渗漏扩大损坏后端设备。
焊接后怎么检测四氟除雾器的密封性能?
最常用的方法是1.2倍工作压力的水压试漏,保压2小时压力下降不超过0.5%即为合格,已经安装完成的现场设备也可以采用气密性检测。
必须选最贵的焊接工艺吗?
需要根据工况选择,低腐蚀、低压的小型设备可以选择成本更低的工艺,高腐蚀连续运行工况一定要选择致密性更好的热熔焊接,避免后期维护成本过高。