高固含量浆料湿法研磨中研磨珠密度对研磨效率与产能的影响
相关文章 2026-09-28
在高固含量浆料湿法研磨工艺中,研磨珠是决定研磨效率和最终产能的核心配件之一,不同密度的研磨珠对研磨过程的影响差异明显,直接关系到生产企业的能耗成本和产品出料质量。高固含量浆料因为黏度更高、颗粒负载大,对研磨珠的冲击能量、碰撞频率要求和低固含量体系完全不同,选择密度不合适的研磨珠,很容易出现研磨不透、产能不足或者过度磨损的问题。
不同密度研磨珠的作用原理
湿法研磨依靠研磨珠之间的挤压、冲击作用打碎浆料中的团聚颗粒和大颗粒,研磨珠的动能和自身密度正相关:密度越高,单颗研磨珠的冲击能量越大,更适合打碎硬度高、团聚严重的颗粒;密度越低,单位质量下研磨珠的数量越多,碰撞频率越高,更适合精细研磨。
高密度研磨珠对效率与产能的影响
常用高密度研磨珠密度多在3.8~6.0g/cm³,比如钇稳定氧化锆珠。在高固含量浆料中,高密度研磨珠的冲击能量足以克服浆料黏度阻碍,快速打碎大颗粒,能大幅缩短粗磨时间,提升单位时间产能。但高密度研磨珠的缺点也很明显:会增加磨腔内壁和搅拌装置的磨损,电机能耗更高,长期使用的配件更换成本更高。
低密度研磨珠对效率与产能的影响
低密度研磨珠密度多在2.4~2.8g/cm³,比如普通玻璃珠。在高固含量体系中,低密度研磨珠冲击能量不足,无法有效打碎大团聚颗粒,往往需要延长研磨时间才能达到出料粒度要求,单位产能会下降20%~30%。但低密度研磨珠的磨损率更低,能耗更低,适合高固含量浆料的后期细磨阶段。
高固含量体系研磨珠选择建议
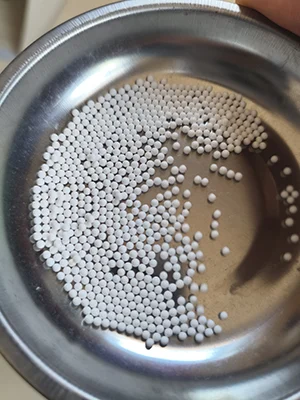
实际生产中可分阶段选择:粗磨阶段(出料粒度D50>1μm)选择密度4.0~6.0g/cm³的研磨珠,保证冲击能量,缩短研磨时间;细磨阶段选择密度2.8~3.8g/cm³的研磨珠,在保证粒度的前提下降低能耗和磨损。容易忽略的细节是:要定期补充新研磨珠,旧珠磨损后体积变小、实际有效密度会下降,会慢慢拉低研磨效率。
常见问题
高固含量浆料能不能全用低密度研磨珠?
不建议。低密度研磨珠冲击能量不足,无法有效打碎高固含量浆料中的团聚大颗粒,会拉长研磨周期,反而降低单位产能,还会导致出料粒度不达标,影响最终产品质量。
密度越高的研磨珠产能一定越高吗?
不一定。当密度满足研磨需求后,继续提高密度只会增加磨腔损耗和电机能耗,单位产能的综合成本会大幅上升,反而拉低整体收益,而且高密度研磨珠磨损更快,更换成本更高。
怎么判断当前研磨珠密度是否合适?
可以通过两个简单指标判断:如果研磨1小时后出料粒度仍然达不到要求,电机负载没有明显偏高,说明研磨珠密度偏低;如果电机负载过高、研磨珠磨损速度快,粒度提前达标,说明密度偏高。