停车检修中浮阀塔盘的损伤检测与缺陷修复工艺要点
相关文章 2026-09-27
浮阀塔盘是化工精馏、吸收分离工艺中塔器的核心内构件,长期运行后会出现浮阀卡涩、腐蚀穿孔、塔盘变形等损伤,停车检修阶段的精准检测和规范修复,是保障塔器分离效率、延长设备使用寿命的关键。在石油化工、煤化工生产装置的年度停车检修中,浮阀塔盘的检测修复是塔器检修的核心内容,很多施工团队因忽略细节导致修复后运行周期缩短、分离效果不达标。
停车检修浮阀塔盘的常用损伤检测方法
停车检修中,浮阀塔盘检测分三步完成:首先开盖后目视初检,排查明显的浮阀脱落、塔板变形、焊缝开裂等问题,标记出损伤区域;其次采用超声波测厚仪检测塔板壁厚,判断腐蚀减薄程度,一般减薄超过原厚度1/3就判定为不合格;最后对疑似裂纹位置采用磁粉或渗透检测,排查隐蔽的应力裂纹,避免投用后出现断裂。
浮阀塔盘常见损伤的识别要点
浮阀塔盘最常见的损伤分为四类:一是浮阀本身损伤,表现为卡涩、脱落、腐蚀磨损,占总损伤的60%以上,多由物料冲刷、结焦堵塞导致;二是塔板腐蚀穿孔,多发生在进料口等气相冲蚀严重的位置;三是塔板变形,由温度应力、操作波动压力冲击导致;四是连接焊缝开裂,多发生在受液盘、降液管的连接位置。
浮阀塔盘缺陷修复的工艺要点
小缺陷现场修复要点
对于局部腐蚀坑、小穿孔,可采用同材质焊条补焊,补焊后打磨平整;对于轻微变形的塔板,可采用千斤顶校正变形,偏差控制在允许范围内;对于卡涩浮阀,清理阀孔结焦杂物、校正浮阀脚变形后可以复用,无法活动的直接更换同规格浮阀即可。
批量缺陷修复注意事项
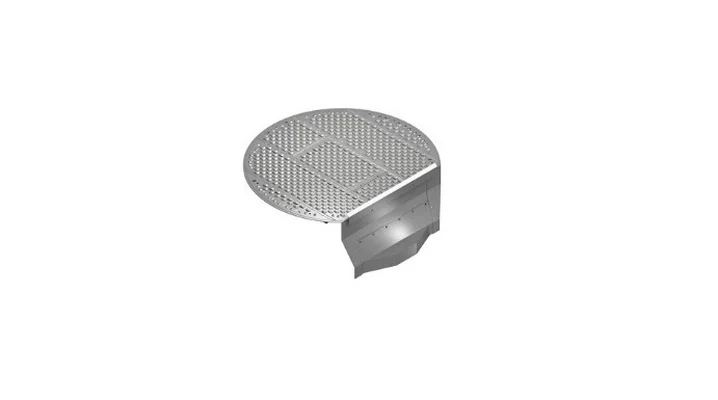
当同一塔段超过30%的塔盘出现腐蚀减薄、批量变形时,建议整体更换塔盘;更换后要逐一检测塔板水平度,要求每块塔盘水平偏差不超过2mm,全塔总偏差不超过6mm,所有浮阀要逐个拨动检查,确保能够自由活动无卡涩。
修复后的质量验收要求
修复完成后,除检查水平度、浮阀灵活性外,还要对补焊焊缝做渗漏检测,充水试验无渗漏即为合格;验收时要记录损伤位置、修复方式、更换数量,为下一次检修提供参考依据。
常见问题
停车检修必须全塔检查浮阀塔盘吗?
不需要,一般优先检查进料段、回流段等腐蚀冲刷严重的塔段,年度全塔停检时可以按10%-20%比例抽检,确认出现批量损伤后再开展全塔检查。
浮阀卡涩可以不更换吗?
轻微卡涩清理杂物校正变形后可以继续使用,卡涩严重、浮阀无法自由活动的必须更换,否则会严重降低塔器的分离效率,增加生产能耗。
修复后浮阀塔盘必须做全塔试压吗?
如果涉及塔板焊缝补焊、局部塔盘更换,只需要对修复区域做渗漏检测;如果是全塔或整段塔盘更换,才需要做全塔充水试压检查渗漏。