浮阀塔盘制造加工质量控制要点与进厂验收标准
相关文章 2026-09-26
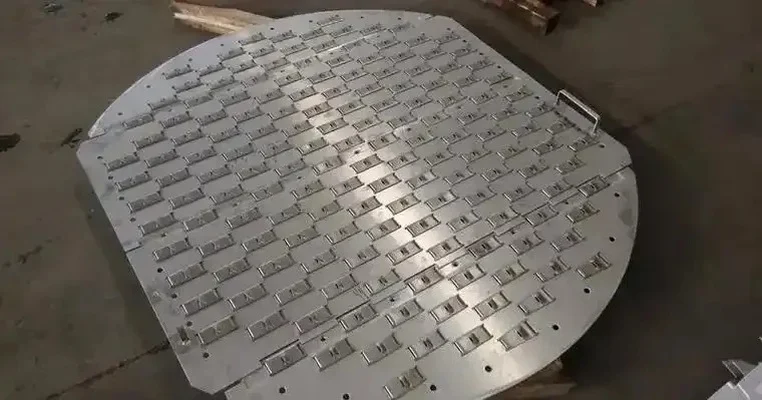
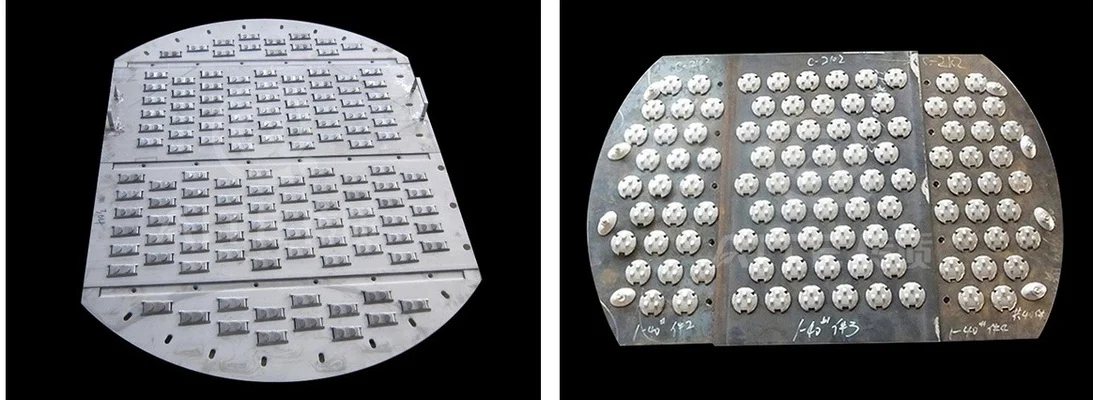
浮阀塔盘是化工精馏、吸收等分离工艺中应用最广泛的塔内件,其制造加工质量直接决定了塔器的分离效率、运行能耗与使用寿命,做好制造质量控制与进厂验收是避免后期生产故障的核心环节。从实际生产场景来看,因浮阀塔盘尺寸偏差、浮阀活动卡涩引发的塔液泛、分离不达标问题占塔器故障的三成以上,因此必须明确各环节的控制要点与验收要求。
原材料质量控制要点
浮阀塔盘的原材料多为碳钢或不锈钢,首先要控制母材质量,要求供应商提供完整的材质质保书,重点核查化学成分与力学性能指标。行业内容易忽略的要点是板材的平整度控制,要求板材厚度偏差不超过国标允许范围,平面度每米偏差不超过1mm,避免后续加工出现翘曲变形,影响安装和使用。
加工成型质量控制要点
加工环节核心控制开孔与浮阀加工两个部分:
- 开孔控制:孔位偏差要求不超过±0.5mm,孔径偏差控制在±0.3mm以内,孔壁必须光滑无毛刺、割渣,避免划伤浮阀腿部,影响浮阀正常活动。
- 浮阀加工:浮阀的腿长、爪部尺寸必须符合设计要求,热处理后保证弹性,不能出现脆裂变形,浮阀重量偏差要控制在设计值的±2%以内,避免气液分布不均。
组装质量控制要点
组装时需要逐个检查浮阀的活动灵活性,浮阀安装后必须能够自由开启、下落,不能出现卡涩、倾斜卡死的情况。浮阀与塔盘板的间隙要符合设计要求,整体塔盘组装后的平面度偏差不超过2mm/平方米,保证液层均匀分布。
进厂验收核心标准
| 验收项目 | 验收标准 |
|---|---|
| 材质核查 | 质保文件齐全,光谱抽检材质符合设计要求 |
| 尺寸偏差 | 塔盘板外形偏差±1mm,孔位偏差不超±0.5mm |
| 浮阀灵活性 | 抽检10%浮阀,单个浮阀都能自由活动,无卡涩 |
| 外观质量 | 无裂纹、夹渣、变形,防腐层完整无脱落 |
验收时容易忽略的要点是开孔割渣清理,必须确认所有加工残留物清理干净,避免掉入塔器内部堵塞管道或填料。
常见问题
浮阀塔盘进厂验收需要抽检还是全检?
一般尺寸、材质可按10%比例抽检,浮阀灵活性建议每个塔盘抽测不少于20个浮阀,关键项目不合格率超过5%时,需要对整批产品进行全检。
浮阀塔盘平面度超标会有什么影响?
平面度超标会导致塔盘上液层厚度不均,气液接触不充分,直接降低分离效率,严重时还会引发偏流、液泛等工艺故障,影响正常生产。
浮阀重量偏差过大有什么危害?
浮阀重量直接决定开启压力,偏差过大会导致部分浮阀提前开启、部分延迟开启,造成气液分布紊乱,大幅降低分离精度,增加装置运行能耗。