氧化锆珠装填方式对砂磨机研磨均匀性与产品一致性的影响
相关文章 2026-09-26
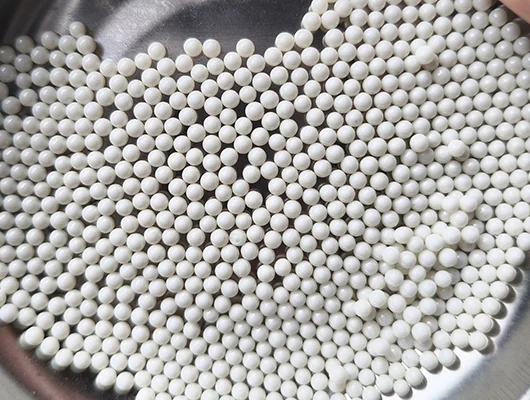
在砂磨机研磨工艺中,氧化锆珠作为最常用的研磨介质,其装填方式直接决定了最终研磨产品的均匀性与批次一致性,不同装填量、装填顺序、大小珠搭配方式,都会改变砂磨机内部的研磨能量分布,最终影响产品粒径分布和质量稳定性。
什么是氧化锆珠的常见装填方式
目前工业生产中氧化锆珠的常见装填方式分为三类:单一粒径整筒装填、大小粒径分层装填、大小粒径混合装填,不同方式适配不同的砂磨机类型与研磨目标。比如卧式砂磨机大多采用混合装填,立式砂磨机更常使用分层装填。
装填量对研磨均匀性的影响
氧化锆珠装填量过低时,砂磨机内部碰撞剪切次数不足,大颗粒原料无法充分破碎,容易出现部分原料未研磨到位的情况,最终产品粒径分布宽;装填量过高则会导致珠子之间碰撞磨损加剧,不仅会产生过多碎珠污染产品,还会增加设备负载,能量分布不均反而降低研磨均匀性。通常建议装填量控制在砂磨机筒体有效容积的50%-85%之间,根据原料初始粒径调整。
大小珠搭配装填对产品一致性的影响
很多普通生产者容易忽略大小珠搭配的顺序:分层装填时一般下方放小珠、上方放大珠,利用重力让大珠负责预破碎、小珠负责精磨,如果顺序反过来,大珠沉降到底部会挤占小珠的工作空间,导致批次之间研磨效果差异大。混合装填时大小珠比例要固定,一般大珠占比20%-30%,小珠占70%-80%,固定比例才能保证每一批次的研磨效果一致。
装填过程容易忽略的细节
装填氧化锆珠之前要先清理筒体残留的旧珠、碎珠和杂质,新珠也要先过筛去除生产过程中产生的细粉和碎珠,否则残留的碎珠会打乱整体粒径配比,导致研磨均匀性下降。另外,装填后要先开机空转2-3分钟,排出珠子缝隙中的空气,避免生产初期出现研磨力度不足的情况。
常见问题
氧化锆珠装填可以全部用单一粒径吗?
如果是最终粒径要求在1μm以上的产品,可以全部用单一粒径氧化锆珠装填,这类工艺适合要求简单的产品,一致性更容易控制;如果要求最终粒径小于1μm,建议搭配大小珠,研磨均匀性更好。
每次补加氧化锆珠需要调整装填方式吗?
生产过程中氧化锆珠会不断磨损,每次补加只需要补加和原有珠子同粒径的产品即可,不需要改变整体装填方式;每3-6个月整体筛换一次珠子,去除磨损变小的碎珠,就能维持装填比例稳定,保证产品一致性。
不同类型砂磨机的氧化锆珠装填要求一样吗?
不一样,棒销式砂磨机的装填量可以偏高,达到70%-85%,盘式砂磨机装填量要偏低,控制在50%-70%,纳米砂磨机大多全部用小粒径氧化锆珠,装填量一般在60%左右,需要根据设备类型调整。