不同成型工艺对塑料鲍尔环填料力学性能与传质效率的影响
相关文章 2026-09-25
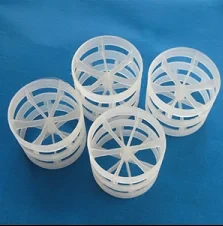
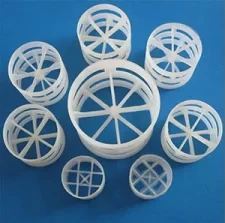
塑料鲍尔环是化工分离、废气处理、精馏提纯等领域常用的散装填料,其力学性能和传质效率直接决定填料塔的运行稳定性与处理效率,不同成型工艺会从结构精度、材料密度、表面特性多个维度影响这两项核心性能,是填料生产和选型阶段需要重点考量的因素。
常见塑料鲍尔环成型工艺分类
目前行业内主流的塑料鲍尔环成型工艺分为三类,分别是注塑成型、挤切成型和吹塑成型,三种工艺的生产流程、设备要求差异较大,产出的成品特性也有明显区别:注塑是通过模具一次注塑成型,挤切是先挤出塑料管材再切割开窗成型,吹塑是通过吹胀工艺成型空心环体。
不同工艺对力学性能的影响
力学性能主要看抗挤压强度、抗破裂能力,直接影响填料的使用寿命。注塑成型的塑料鲍尔环壁厚均匀,结构一致性好,抗挤压强度高,长期在高负荷填料塔中使用也不易变形破碎;挤切成型的成品容易出现壁厚不均、开窗毛边的问题,力学强度偏低,受到压力容易断裂;吹塑成型的环体整体偏薄,接口位置强度低,长期运行容易出现开裂。
不同工艺对传质效率的影响
传质效率取决于气液接触面积、通道均匀性和表面润湿性。注塑成型的结构精度高,开窗角度和内筋位置规整,不会遮挡流体通道,不容易发生偏流、壁流,气液接触充分,传质效率稳定;挤切成型受切割误差影响,部分开窗变形,容易出现壁流问题,整体传质效率低于注塑产品;吹塑成型的比表面积更大,但环体表面偏光滑,润湿性差,处理低浓度介质时传质效果一般。
实用选型建议
高负荷、大塔径的脱硫、精馏项目,优先选择注塑成型的塑料鲍尔环,虽然采购成本更高,但使用寿命长、传质效率稳定,长期运行的综合成本更低;小型试验塔或者低负荷的废水曝气处理,可选择成本更低的挤切成型产品,足以满足使用需求;对填料重量有特殊要求的常压塔,可以选择吹塑产品,但要定期检查装填层的破损情况。
常见问题
不同成型工艺的成本差距大吗?
同规格同材质的塑料鲍尔环,注塑成型的价格比挤切成型高30%-40%,吹塑成型价格略低于挤切成型,成本差异主要来自模具设备投入和成品率。
成型工艺会影响塑料鲍尔环的耐腐蚀性吗?
合格原料生产的成品,成型工艺本身不会改变塑料的化学属性,但若生产过程中成型温度过高导致塑料分解,会小幅降低耐腐蚀性,选购时要注意检查成品是否存在焦斑、发脆等问题。
旧塔换填料需要选同工艺产品吗?
不需要,只要填料规格、材质匹配塔的设计参数即可,更换时只需要根据不同工艺产品的堆积密度调整装填量,注塑产品堆积密度略高,要预留好装填空间。