砂磨机氧化锆珠填充量对研磨能耗与效率的影响分析
相关文章 2026-09-23
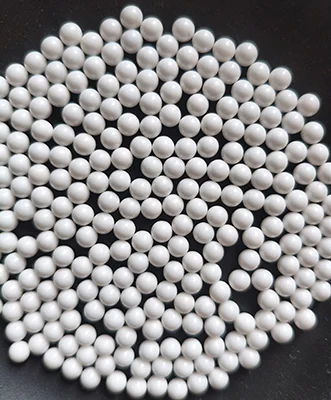
在砂磨机湿法研磨生产中,氧化锆珠因为高密度、高耐磨性被广泛用作研磨介质,填充量的选择直接决定了生产的能耗与最终研磨效率,很多小型加工厂容易忽略填充量的调整,要么填充过多导致能耗飙升,要么填充不足达不到研磨细度要求。我们结合国内某陶瓷墨水加工厂的实际测试案例,分析不同填充量下的能耗与效率变化,给普通生产操作者提供可参考的调整标准。
测试背景与变量控制
本次测试使用市面常见的50L卧式砂磨机,研磨物料为初始粒径1μm左右的陶瓷原料浆料,固含量60%,氧化锆珠选用常规0.8mm钇稳定氧化锆珠,测试过程控制砂磨机转速、进料流量不变,仅调整氧化锆珠填充量(填充容积占砂磨机磨腔总容积的比例从40%到85%依次测试),记录每组的单位能耗、最终出料细度与单位时间处理量。
不同填充量对研磨能耗的影响
测试数据显示,填充量低于50%时,氧化锆珠总数量少,珠体碰撞频率低,砂磨机空载负载低,单位处理能耗偏低,但由于有效研磨作用不足,达不到目标细度需要反复循环研磨,总能耗反而升高。当填充量从50%提升到70%时,砂磨机负载逐步上升,单位处理能耗缓慢增加,单次研磨就能达到目标细度,总能耗反而下降。当填充量超过75%后,多余氧化锆珠占据磨腔空间,加剧珠体间无效摩擦,电机负载快速升高,单位能耗飙升30%以上,总能耗也随之大幅上涨。
不同填充量对研磨效率的影响
本次测试以单位时间内达到目标细度的处理量计算研磨效率,结果显示:填充量40%时,处理量仅为设计产能的52%,效率最低;填充量提升到60%-70%区间时,处理量达到设计产能的95%-100%,效率达到峰值;当填充量超过80%后,磨腔内没有足够浆料流动空间,氧化锆珠容易结团分层,反而导致处理量下降10%-15%,研磨效率不升反降。
实用填充量选择建议
- 研磨细度要求1μm以下的精细物料,氧化锆珠填充量选磨腔容积的60%-65%;
- 研磨细度要求1-10μm的粗磨物料,氧化锆珠填充量选65%-70%;
- 大粒径氧化锆珠搭配稍低填充量,小粒径氧化锆珠可适当提高5%左右的填充量。
需要注意的是,更换新氧化锆珠时要先筛除破碎细粉,避免填充量虚高导致能耗超标。
常见问题
氧化锆珠填充量可以超过80%吗?
除非是特殊的立式无搅拌砂磨机,普通卧式砂磨机不建议填充量超过75%,过量填充不仅会增加生产能耗,还会加速氧化锆珠的磨损,缩短介质使用寿命。
日常生产需要怎么补充氧化锆珠?
氧化锆珠会在研磨中不断磨损变小,日常生产每3个月补充一次即可,补充量为原有填充量的10%-15%,每年筛除小于原粒径一半的碎珠后,重新调整填充量到标准范围即可。
不同品牌砂磨机的填充量标准一致吗?
整体调整方向一致,带偏心搅拌结构的砂磨机可以比普通结构低5%左右的填充量,新手可以先按照65%的基准填充,再根据实际能耗和研磨效率微调即可。