折流板除沫器气液分离效率提升的关键影响因素分析
相关文章 2026-09-22
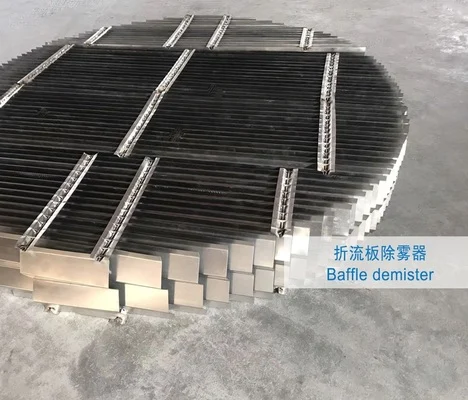
在化工、环保、暖通等领域的气液分离工序中,折流板除沫器是应用最广泛的初级分离设备,它依靠气流转弯时的惯性碰撞实现雾沫分离,想要稳定提升它的气液分离效率,需要理清多个关键影响因素,才能针对性优化设备性能,适配不同的工况需求。
折流板自身结构参数影响
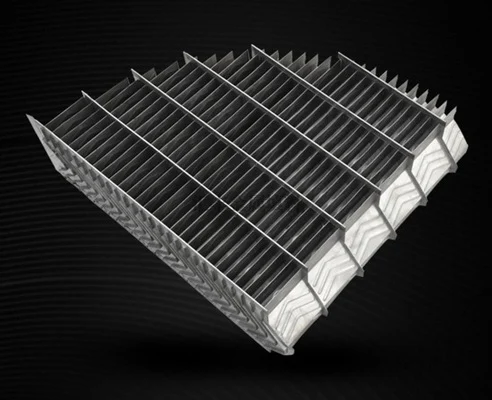
结构是影响分离效率最核心的因素,核心参数包括板间距、折流角度和板型。板间距过小会导致气流流速过高,引发雾滴二次夹带;板间距过大则惯性碰撞作用不足,小雾滴无法被捕捉,常规工况下最优板间距在10-50mm区间。折流角度多控制在90°-120°,角度过大惯性分离效果差,过小阻力提升明显。带钩型折流板比直板折流板的分离效率高出10%-15%,适合对精度要求更高的场景。
入口气流参数的影响
气流速度是最关键的工况参数:气速过低时,雾滴获得的惯性力不足,无法碰撞附着在折流板上,分离效率下降;气速过高则会冲刷板壁上的积液,把已经分离的雾滴重新带走,同样会降低效率。常规设计下最佳运行气速在2-6m/s区间,此外入口含液浓度不能超过设计负荷,否则会超出折流板的带液承载能力,效率骤降。
雾滴与介质物性的影响
折流板除沫器对10μm以上大粒径雾滴的分离效率很高,但对5μm以下的小雾滴分离效率会明显下降。此外液体粘度也会影响效果:粘度较高的液体不容易从折流板表面滑落,容易积液积累,增加二次夹带风险,处理高粘度介质时需要适当加大板间距、降低运行气速。
安装与日常运维的影响
这是最容易被忽略的影响因素:折流板需要保留3-5°的向下排液坡度,坡度不足甚至反向倾斜会导致排液不畅,积液被气流带走。长期运行后,粉尘、杂质会在板表面积累结垢,缩小板间距改变流场,因此需要定期清理结垢,保障流道通畅。
常见问题
优化后的折流板除沫器分离效率能达到多少?
针对粒径10μm以上的雾滴,优化设计的折流板除沫器分离效率可以达到90%-98%,一般作为前置粗分离设备使用,搭配丝网除沫器可实现更高精度的分离。
折流板除沫器排液不畅怎么解决?
首先调整安装坡度至3-5°,保证液体依靠重力顺利排出;如果是结垢堵塞导致的排液不畅,定期停机清理板表面积垢即可,高含尘工况可以选用防粘涂层降低结垢速度。
折流板除沫器适合什么工况?
折流板除沫器阻力小、不容易堵塞,适合大处理量、含尘量较高的粗分离气液分离工况,不适合要求分离1μm以下超细雾滴的高精度场景。