不同粒径氧化锆珠级配对超细研磨效率与产品细度的影响
相关文章 2026-09-22
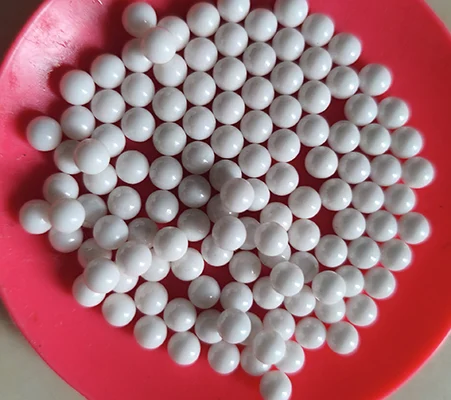
氧化锆珠是超细研磨工艺中应用最广泛的研磨介质,不同粒径的氧化锆珠搭配级配,直接决定了研磨效率和最终产品的细度,是粉体加工行业优化研磨工艺的核心调整方向。单一粒径氧化锆珠研磨要么效率低下,要么无法达到要求的超细细度,合理级配可以同时兼顾研磨速度与成品细度,适配绝大多数湿法超细研磨生产场景。
氧化锆珠级配的核心原理
不同粒径的氧化锆珠发挥的作用完全不同:大粒径氧化锆珠质量大、冲击力强,主要负责破碎原料中的大颗粒;小粒径氧化锆珠数量多、接触点充足,主要负责细化粉体颗粒,缩小成品粒径分布。单一使用大粒径珠时,珠体缝隙大,细小颗粒得不到有效研磨;单一使用小粒径珠时,冲击力不足,破碎大颗粒的速度极慢,级配就是通过不同大小珠的填充,同时兼顾冲击力和接触点数量。
不同级配方式对研磨效率的影响
行业常用级配多按质量比搭配,实际生产数据显示:当原料初始粒径在100μm左右,采用0.8mm+0.3mm氧化锆珠按2:8质量比级配,比单一使用0.3mm珠研磨效率提升30%以上,比单一使用0.8mm珠提前40%达到目标细度。容易忽略的问题是,过度增加小珠比例会导致研磨体系黏度上升,增加设备负载与能耗,反而拉低研磨效率。
级配对最终产品细度的影响规律
想要获得D90<1μm的超细粉体,只靠大粒径氧化锆珠无法满足要求,而全小粒径珠的研磨时间会延长一倍以上。合理级配不仅能缩短研磨时间,还能让最终产品的粒径分布更窄,均匀度更好,避免大颗粒残留的问题。比如陶瓷墨水生产中,合理级配的氧化锆珠可以稳定获得D90<0.5μm的成品,满足高端喷墨打印的要求。
实际生产中的可执行级配建议
- 初始粒径>100μm:采用1.2-2.0mm大珠 + 0.4-0.8mm中珠,质量比4:6级配
- 初始粒径10-100μm:采用0.6-0.8mm中珠 + 0.1-0.3mm小珠,质量比3:7级配
- 目标细度D90<0.5μm:最终补加10%-15%的0.1mm以下氧化锆珠精磨20-30分钟即可
需要注意,级配使用过程中要定期补加磨损更快的小珠,长期不补会导致级配失衡,研磨效率逐渐下降。
常见问题
氧化锆珠级配最多混合几种粒径?
普通生产场景下,混合2-3种粒径就足够满足需求,超过三种不仅会增加工艺控制难度,对研磨效率和成品细度的提升也非常有限,绝大多数行业两种粒径级配就够用。
全小粒径氧化锆珠研磨为什么不推荐?
小粒径氧化锆珠整体质量偏轻,冲击力不足,破碎大颗粒的速度很慢,同时小珠堆积密度高,会增加研磨设备的负载和能耗,还容易出现结团团聚的问题,反而拉低整体生产效率。
陶瓷原料超细研磨怎么选氧化锆珠级配?
陶瓷原料初始粒径多在50-200μm,目标细度一般要求D90<1μm,推荐使用0.8mm氧化锆珠加0.3mm氧化锆珠按3:7质量比搭配,就能兼顾效率和细度,大多数卧式砂磨机都可以直接适配这个比例。